
Trong sản xuất bao bì, phép thử bằng buồng chân không ngâm nước thường dùng để nhận biết tín hiệu rò. Mẫu được đặt chìm trong nước, tạo chênh lệch áp lực bên ngoài, rồi quan sát dòng khí thoát ra tại vị trí rò.
Kết quả chỉ có giá trị khi xưởng đã xác nhận mức giảm áp, thời gian giữ, độ ngập và tiêu chí chấp nhận cho từng loại bao bì. Phép thử này phát hiện rò rỉ lớn, nhưng không thay thế phép đo độ rò rỉ khí, độ bền đường hàn, leak rate hoặc kiểm nghiệm an toàn vi sinh.
Tóm tắt chính
- Phép thử buồng chân không ngâm nước phát hiện rò rỉ lớn qua dòng bọt khí, nhưng không thay thế phép đo leak rate, thử độ bền đường hàn hoặc kiểm nghiệm an toàn vi sinh.
- Mỗi loại bao bì cần có mức giảm áp, thời gian giữ, độ ngập và tiêu chí pass/fail được xác nhận bằng mẫu chuẩn trước khi áp dụng tại xưởng.
- Quy trình kiểm tra phải kiểm soát tình trạng buồng thử, tư thế mẫu, tốc độ tăng và xả áp, vị trí dòng thoát तथा hồ sơ truy xuất theo lô sản xuất.
- Chọn máy theo kích thước mẫu, vật liệu, headspace, thể tích buồng, nguyên lý tạo áp lực và điều kiện điện, khí nén; không nên suy đoán thông số giữa các model.
Nguyên lý hoạt động của phép thử ngâm nước
Độ chênh áp lực tạo ra tín hiệu rò
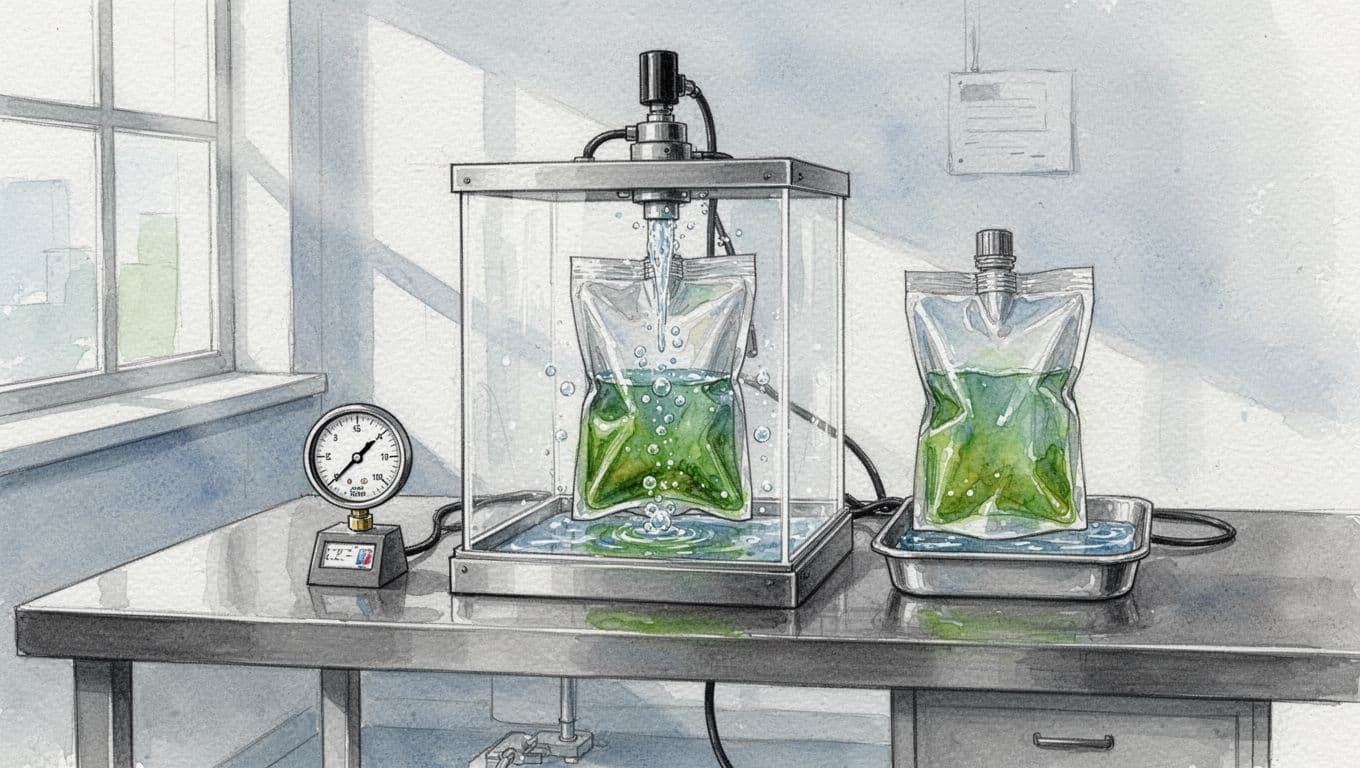
Trong phép thử ngâm nước, mẫu bao bì được đặt trong buồng chân không chứa nước kín để đánh giá độ kín bao bì. Khi hệ thống thử hút chân không, áp lực bên ngoài gói giảm xuống. Phần khí còn lại bên trong tạo ra độ chênh với môi trường xung quanh.
Nếu đường hàn hoặc thân túi có lỗ thủng, khí sẽ đi qua vị trí yếu và tạo thành chuỗi bọt khí. Dòng thoát liên tục xuất phát từ một điểm cố định là dấu hiệu cần loại mẫu hoặc điều tra lại công đoạn đóng gói bao bì.
Model: MFY-01 mô tả phương pháp ngâm mẫu trong nước, tạo mức giảm áp và quan sát dòng thoát. Bạn có thể đối chiếu dải độ chân không 0 đến -90 kPa trong thông tin kỹ thuật MFY-01 từ Labthink. Tài liệu này cũng dẫn chiếu GB/T 15171 và ASTM D3078.
Tín hiệu quan sát không đồng nghĩa với mọi dạng hư hỏng
Bọt khí bị giữ sẵn trên bề mặt mẫu, trong nếp gấp hoặc ở vùng nước chưa được khử khí có thể tạo tín hiệu giả. Bao bì nhiều lớp, vật liệu xốp và túi thực phẩm có rất ít khoảng không bên trong cũng cho tín hiệu yếu hơn.
Vì vậy, độ chân không và thời gian giữ cần được xác nhận theo từng sản phẩm, thay vì áp dụng một cài đặt chung. Mẫu chuẩn phải bao gồm mẫu đạt, mẫu có khuyết tật đã biết và các lỗi thường gặp như hở kênh đường hàn, thủng điểm hoặc nhăn mép hàn.
Không có dòng thoát chỉ có nghĩa mẫu không phát hiện rò rỉ lớn trong điều kiện thử đã xác lập. Kết quả đó không tự động chứng minh độ bền đường hàn hoặc độ an toàn của sản phẩm.
ASTM F2096 cũng cần được phân biệt rõ. Đây là phương pháp tạo áp lực bên trong để phát hiện gross leak qua dòng thoát, thường áp dụng cho túi và khay. Phương pháp này có thể phát hiện khuyết tật rất nhỏ trong điều kiện quy định, nhưng là phép thử phá hủy vì mẫu cần có đường cấp khí. Mô tả ASTM F2096 của ANSI cũng nêu đây là phép thử phát hiện rò rỉ lớn, không phải phép đo leak rate.
Quy trình kiểm tra độ kín bao bì tại xưởng
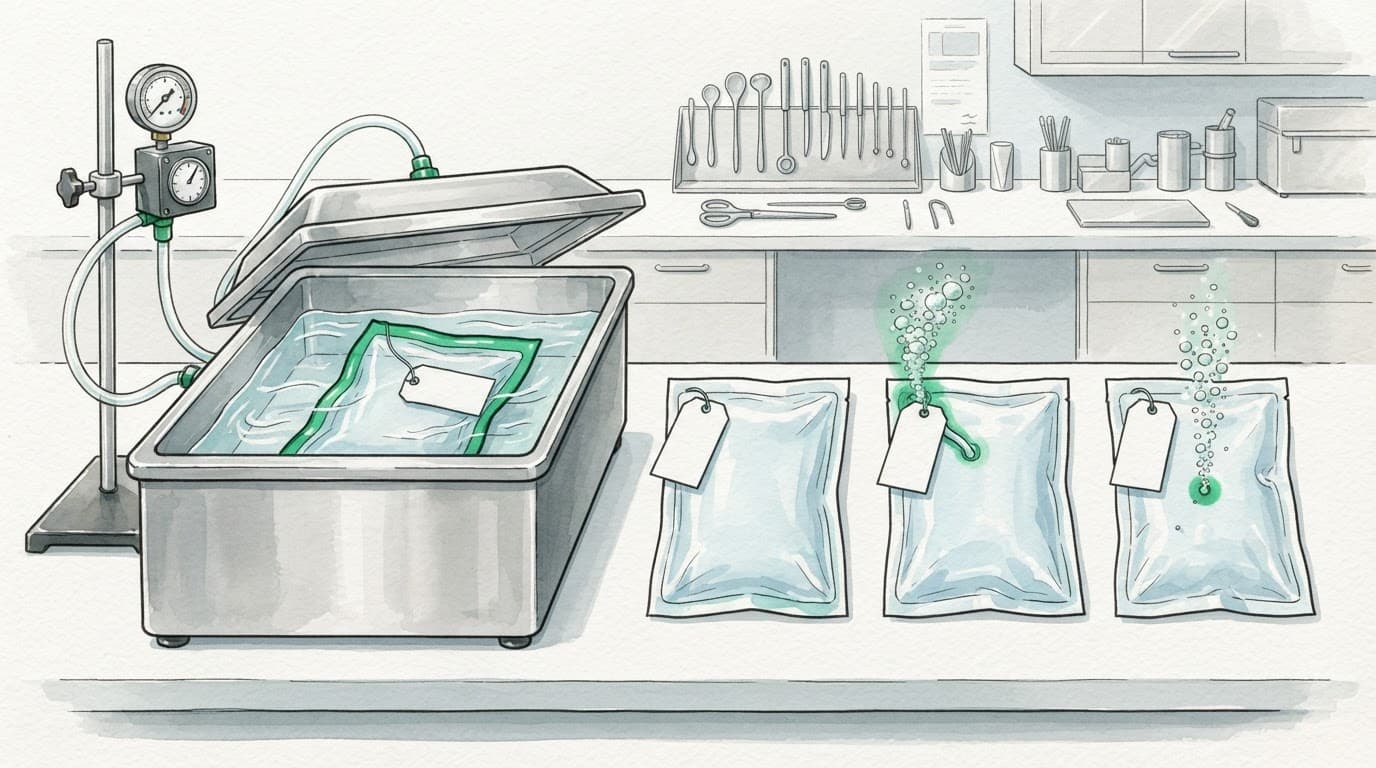
Bạn nên ban hành một quy trình cố định để xác nhận độ kín bao bì cho từng mã sản phẩm. Khung dưới đây hỗ trợ vận hành, không phải bộ thông số dùng chung cho mọi loại bao bì.
- Xác định lô và điều kiện mẫu. Lấy mẫu theo ca, máy hàn, vật liệu bao bì và thời điểm sản xuất. Ghi nhận nhiệt độ của mẫu thí nghiệm, thời gian sau khi hàn, tình trạng phồng hoặc xẹp của túi.
- Kiểm tra buồng chân không trước khi chạy. Làm sạch mặt kính, gioăng, van và đường khí. Kiểm tra mực nước để toàn bộ đường hàn nằm dưới mặt nước. Gioăng bị chai hoặc buồng bị rò có thể khiến mức cài đặt không đạt yêu cầu.
- Đặt mẫu đúng tư thế. Trải mẫu để mặt hàn không bị gấp, không bị vật nặng đè và không bị che khuất. Đẩy nhẹ bọt khí bám ngoài bao bì trước khi quan sát. Với túi có ít headspace, cần dùng phương pháp đã được validation vì tín hiệu có thể không rõ.
- Tăng mức giảm áp từ từ. Cài độ chân không và thời gian giữ theo hồ sơ xác nhận của sản phẩm. Tăng và xả áp chậm, theo đúng hồ sơ validation. Biến động đột ngột có thể làm biến dạng túi, tạo dấu hiệu giả hoặc làm hỏng mẫu không do lỗi đóng gói.
- Quan sát và lập biên bản. Ghi vị trí dòng tín hiệu, thời điểm xuất hiện, mức cài đặt và mã mẫu. Sau khi xả áp, kiểm tra lại độ phồng, nếp nhăn, vùng hàn và khả năng hồi phục của túi.
- Phân loại lỗi. Mẫu có dòng tín hiệu ổn định tại một vị trí phải được giữ lại để phân tích. Không chỉ loại cả lô mà bỏ qua việc truy nguyên công đoạn đóng gói bao bì, cũng không cho qua chỉ vì lỗ rò nằm ở thân túi thay vì đường hàn.
Chọn thiết bị theo sản phẩm, không theo tên model
Tiêu chí chọn máy kiểm tra độ kín bao bì nên bắt đầu từ sản phẩm, kích thước mẫu và cách thử, không chỉ từ tên model. Độ chân không, thể tích buồng và khả năng quan sát giúp đánh giá thiết bị kiểm tra có phù hợp hay không.
Model: MFY-01 và kích thước buồng tiêu chuẩn
Trang sản phẩm Labthink liệt kê buồng tiêu chuẩn với kích thước hiệu dụng khoảng đường kính 270 mm x cao 210 mm. Dải thử được nêu là 0 đến -90 kPa, nhưng cần đối chiếu thông số kỹ thuật trong tài liệu đúng phiên bản.
Kích thước này chỉ phù hợp khi túi nằm gọn, vùng hàn được ngập nước và người vận hành quan sát được toàn bộ mẫu. Với khay lớn, túi dài hoặc nhiều mẫu cùng lúc, cần tính khoảng hở để mẫu không chạm thành buồng và không che khuất dấu hiệu bất thường.
MFY-01A, YS-1961A và nhóm thiết bị áp suất cao
Không nên gán dữ liệu của MFY-01A cho model khác nếu chưa có catalog hoặc manual chính thức. Dữ liệu hiện có chưa đủ để xác nhận riêng dải vận hành, kích thước buồng, độ phân giải và nguồn cấp của MFY-01A.
YS-1961A được giới thiệu dưới tên Yatherm Scientific, nhưng tên model không đủ để kết luận nước sản xuất. Khi đánh giá thiết bị này, cần yêu cầu tài liệu xuất xứ, manual, hướng dẫn sử dụng, chứng nhận hiệu chuẩn và bộ mẫu kiểm tra.
Với các dòng DVACI, trước hết xác định thiết bị dùng chân không hay áp lực trong mẫu. Hai cơ chế này không thể so sánh bằng cùng một mức cài đặt.
| Thiết bị hoặc nhóm máy | Dữ kiện cần đối chiếu | Rủi ro khi chọn sai |
|---|---|---|
| Labthink | Dải 0 đến -90 kPa, kích thước buồng và tiêu chuẩn áp dụng | Dùng sai buồng cho túi lớn |
| MFY-01A | Manual, thông số kỹ thuật và khả năng đáp ứng mẫu áp suất cao nếu có | Gán nhầm dữ liệu của model chưa xác minh |
| Yatherm Scientific | Xuất xứ, hiệu chuẩn, khí nén, nguồn điện và khả năng làm việc ở áp suất cao | Không truy xuất được khả năng thử |
| DVACI, nguyên lý | Xác minh DVACI tạo áp suất cao bên trong mẫu hay tác động từ bên ngoài | So sánh sai giữa hai cơ chế tạo áp lực |
| DVACI, giới hạn mẫu | Đối chiếu DVACI, vật liệu và kích thước trong điều kiện áp suất cao | Bỏ qua giới hạn vận hành của mẫu |
| DVACI, hồ sơ hiệu chuẩn | Yêu cầu hồ sơ DVACI, độ chính xác và dải hiệu chuẩn khi áp suất cao | Không đủ căn cứ nghiệm thu |
| DVACI, truy xuất và an toàn | Kiểm tra truy xuất DVACI, bảo vệ buồng và điều kiện nghiệm thu khi áp suất cao | Bỏ qua cảnh báo khi áp suất cao |
Kiểm soát nguồn điện, khí nén và tiêu chí chấp nhận
Không mặc định mọi máy dùng cùng nguồn
Trong xưởng, bạn có thể gặp cấu hình sử dụng điện 220 V và khí sạch khoảng 0,7 MPa. Đây là thông tin vận hành thường thấy ở một số bộ thiết bị, không phải yêu cầu chung cho mọi model.
Hãy kiểm tra nhãn máy, sơ đồ lắp đặt và manual theo thông số kỹ thuật trước khi đấu nối. Hệ thống cấp khí phải sạch, ổn định, không kéo theo dầu hoặc nước. Mức cấp thấp có thể khiến máy không đạt điều kiện cài đặt; thiết bị dùng áp suất cao cần được kiểm soát theo tài liệu của nhà cung cấp.
Điều kiện cấp không phù hợp có thể làm hỏng van hoặc gây nguy hiểm cho khoang thử, nhất là với thiết bị dùng áp suất cao.
Lưu ý với nhóm DVACI: Với DVACI, cần xác minh nguyên lý đo trước khi đấu nối. Khi kiểm tra nguồn cấp, hãy đối chiếu tài liệu thay vì suy đoán cấu hình của DVACI. Giới hạn mẫu của DVACI phải phù hợp với loại bao bì và điều kiện thử. Hồ sơ hiệu chuẩn của DVACI cần được kiểm tra trước khi dùng kết quả để kết luận.
Xác nhận tiêu chí pass hoặc fail bằng mẫu chuẩn
Tiêu chí chấp nhận độ kín bao bì phải trả lời được ba câu hỏi: dấu hiệu nào là lỗi, quan sát trong bao lâu và vị trí nào cần kiểm tra lại. Không nên dùng câu như “không thấy dấu hiệu là đạt” nếu chưa quy định điều kiện quan sát.
ASTM F88 tập trung đo lực cần để tách một dải vật liệu có đường hàn và ghi nhận kiểu phá hỏng. Đây là phép thử seal strength, không phải phép thử kín hoàn chỉnh. Tài liệu về ASTM F88 của Instron giúp bạn phân biệt hai mục tiêu này.
Trong ngành dược phẩm và thiết bị y tế, ISO 11607 là khung yêu cầu cho hệ thống bao bì vô trùng. Trang ISO 11607-1 chính thức mô tả yêu cầu và phương pháp thử liên quan đến vật liệu, hệ thống hàng rào vô trùng và hệ thống bao gói. Xưởng cần tách riêng hồ sơ về độ kín, độ bền đường hàn và xác nhận quy trình tạo hàn.
Bảo trì và xử lý khi kết quả bất thường
Lịch vệ sinh và kiểm tra thiết bị
Sau mỗi ca, để duy trì độ kín bao bì, bạn cần làm sạch nước, cặn sản phẩm và hơi ẩm ở buồng thử, nắp, gioăng và van. Không dùng vật sắc cạo mặt kính hoặc kéo gioăng cao su khi lau. Kiểm tra độ kín của hệ thống bằng một mẫu chuẩn trước khi chạy lô quan trọng.
Theo lịch định kỳ, hãy kiểm tra đồng hồ đo, bộ điều khiển, van xả, nguồn cấp khí nén và tình trạng gioăng. Thiết bị đo phải được hiệu chuẩn theo kế hoạch của xưởng để duy trì độ chính xác. Một thiết bị kiểm tra vẫn chạy được không đồng nghĩa với việc chỉ số còn đáng tin cậy.
Khi mẫu phồng, ra nước hoặc rò không ổn định
Nếu một số mẫu đạt, một số mẫu rò cùng ca, hãy kiểm tra nhiệt độ thanh hàn, thời gian hàn, áp lực ép, bụi bẩn trên mép túi và độ căng của vật liệu. Lỗi hở kênh thường liên quan đến nếp gấp hoặc phần sản phẩm mắc vào đường hàn.
Với bao bì nem chua Thanh Hóa, túi màng ghép kín giúp hạn chế trao đổi khí cho thực phẩm, nhưng không thay thế kiểm soát nguyên liệu, quá trình lên men lactic và nhiệt độ bảo quản. Bao lá chuối truyền thống tạo môi trường yếm khí theo cách khác, nên không thể áp dụng máy móc cùng một tiêu chí cho cả gói lá và túi màng ghép.
Trong hệ quy chiếu NEM36, bao bì chỉ là một nút kiểm soát trong chuỗi chất lượng. Nếu túi có mùi lạ, nhớt hôi, nấm mốc, màu bất thường hoặc tươm nước, hãy cách ly mẫu dù kết quả phép thử về khả năng giữ áp trước đó đạt. Khi vận chuyển, biến thiên nhiệt độ vẫn có thể làm giảm vòng đời sản phẩm; đóng gói cách nhiệt và đá gel phải được đánh giá riêng.
Câu hỏi thường gặp
Máy kiểm tra độ kín bao bì bằng ngâm nước phát hiện được lỗi gì?
Phương pháp này chủ yếu phát hiện rò rỉ lớn qua dòng bọt khí thoát ra tại một vị trí cố định. Kết quả không đủ để kết luận về leak rate, độ bền đường hàn hoặc an toàn vi sinh của sản phẩm.
Không thấy dòng bọt khí thì bao bì có được xem là đạt không?
Không thấy dòng thoát chỉ có nghĩa chưa phát hiện rò rỉ lớn trong điều kiện thử đã xác lập. Xưởng vẫn cần đối chiếu với tiêu chí chấp nhận, mẫu chuẩn và các phép thử liên quan trước khi kết luận.
Có thể dùng cùng một mức chân không cho mọi loại bao bì không?
Không nên, vì vật liệu, kích thước, độ dày, headspace và cấu trúc đường hàn ảnh hưởng đến tín hiệu rò. Mức giảm áp và thời gian giữ cần được xác nhận riêng cho từng mã sản phẩm.
Cần kiểm tra gì trước khi vận hành máy?
Hãy kiểm tra mặt kính, gioăng, van, đường khí, mực nước và khả năng đạt mức cài đặt của buồng thử. Đồng thời, cần đối chiếu nhãn máy, manual, nguồn điện và khí nén thay vì mặc định mọi model có cùng cấu hình.
Khi kết quả rò rỉ không ổn định giữa các mẫu, nên xử lý thế nào?
Cần giữ lại mẫu lỗi và kiểm tra nhiệt độ hàn, thời gian hàn, áp lực ép, bụi bẩn, nếp gấp cùng độ căng vật liệu. Sau đó truy nguyên theo ca, máy hàn, vật liệu và thời điểm sản xuất thay vì chỉ loại bỏ cả lô.
Kết luận
Kiểm tra tại xưởng bằng máy kiểm tra độ kín bao bì cần bắt đầu từ nguyên lý chênh lệch áp lực. Sau đó, quy trình cần có mẫu chuẩn, thông số đã xác nhận và biên bản truy xuất.
Phép thử chân không phù hợp để phát hiện rò lớn qua dòng bọt, nhưng không thay thế thử độ bền đường hàn, đo leak rate hoặc kiểm nghiệm vi sinh.
Bạn hãy chọn model theo kích thước mẫu, vật liệu, headspace, khả năng quan sát và tiện ích sẵn có tại xưởng. Kết quả đáng tin cậy không đến từ mức giảm áp lớn hơn, mà từ phép thử phù hợp và được kiểm soát nhất quán.


